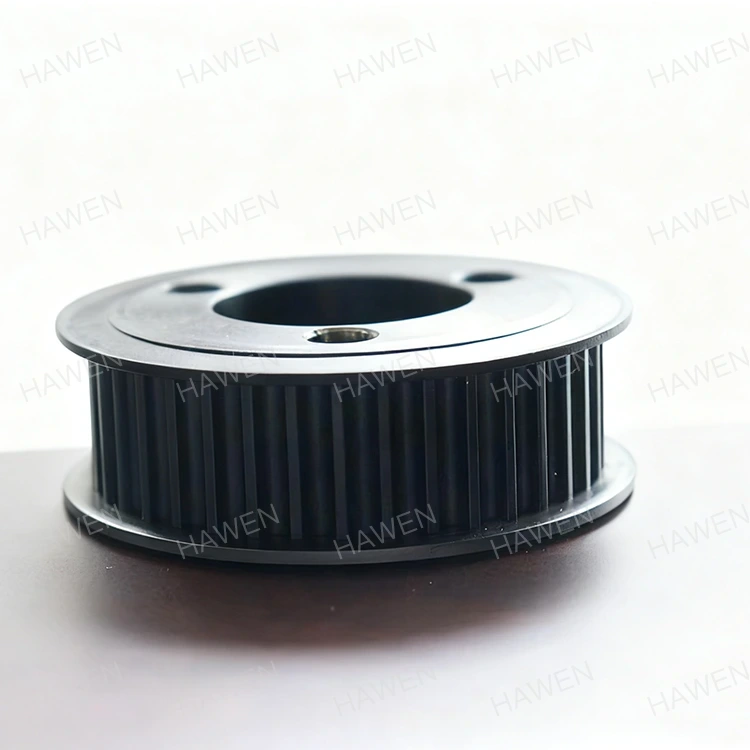
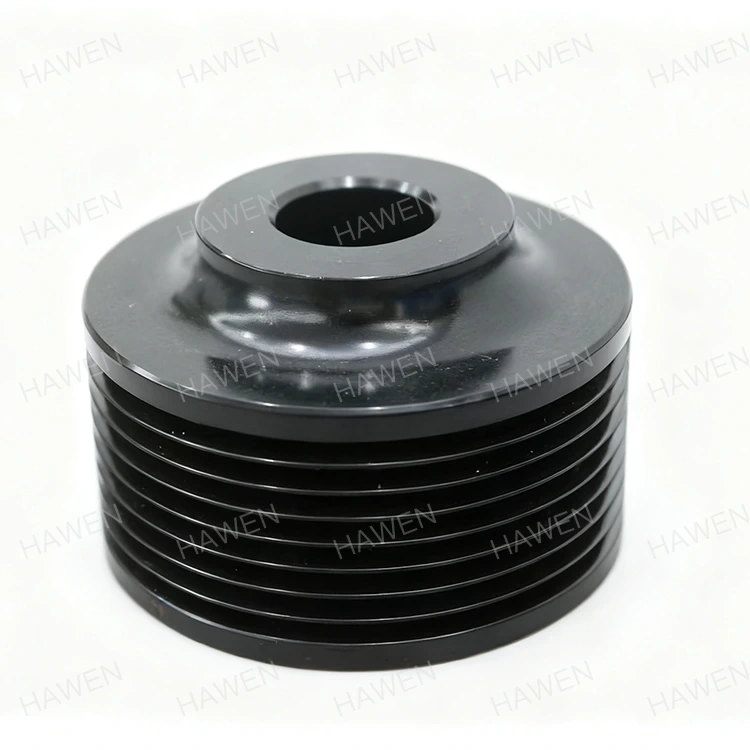
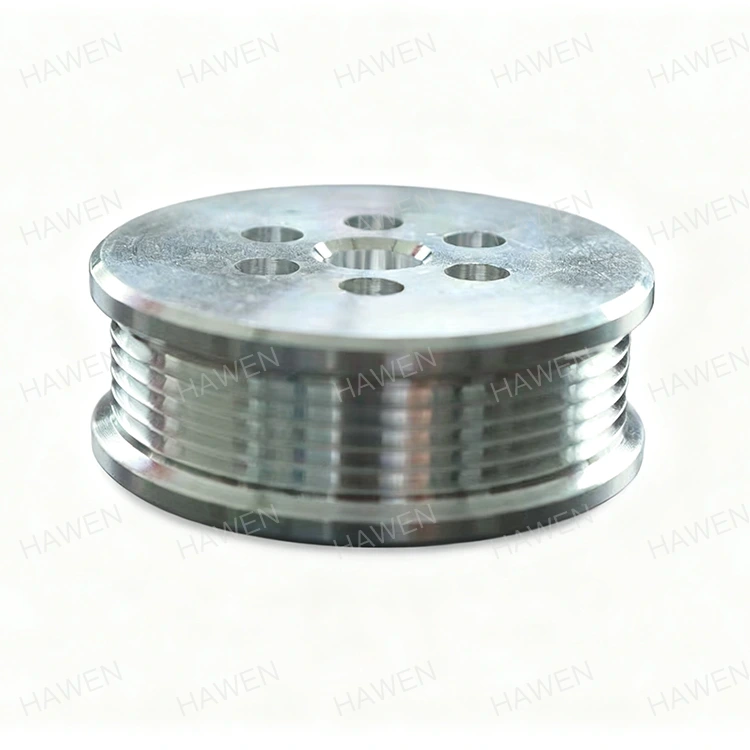
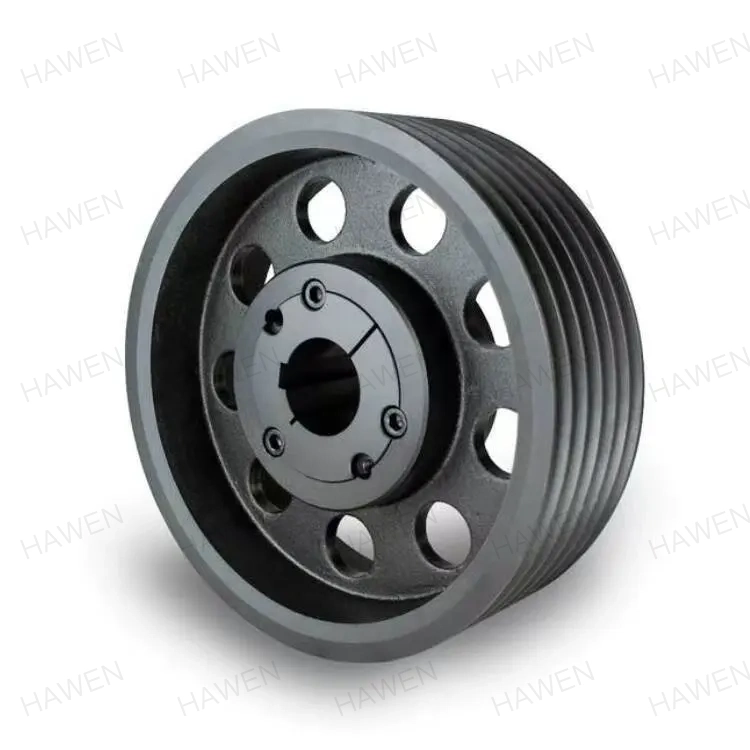
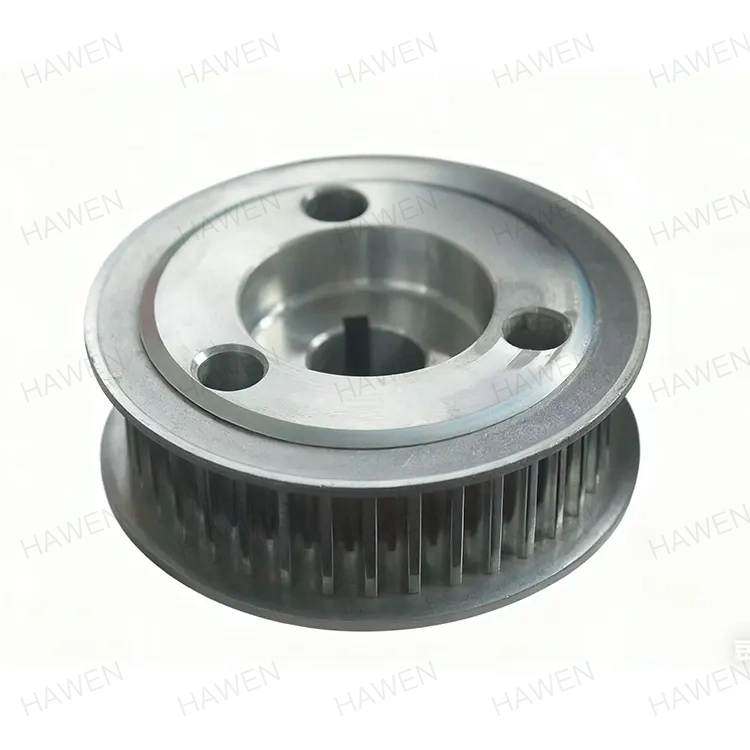
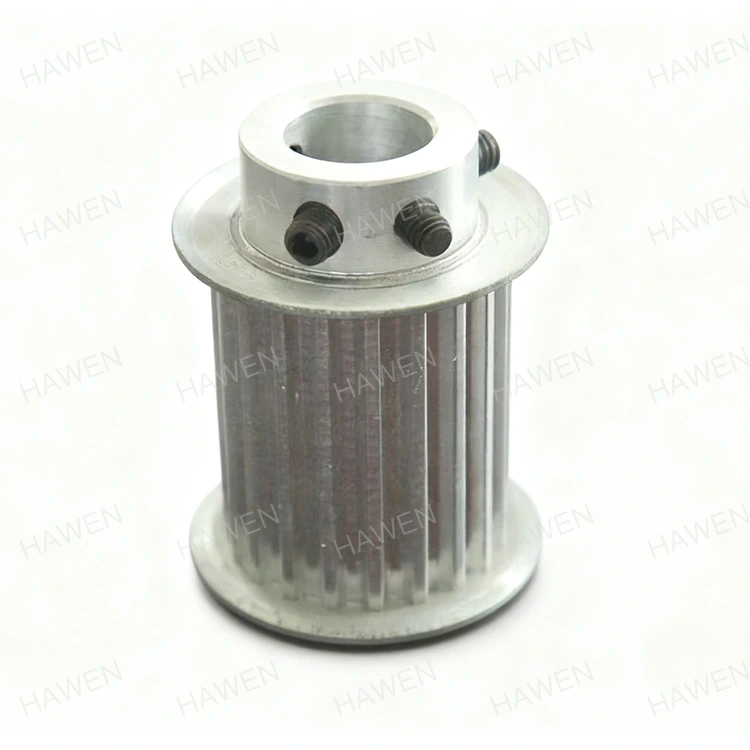
Một kỹ sư bảo trì cài đặt một bộ mớiRòng rọc đaitrên hệ thống truyền động, tin tưởng rằng đường kính và biên dạng rãnh được chỉ định sẽ khôi phục bộ truyền động đai về hiệu suất ban đầu. Trong vòng vài tuần, dây đai bắt đầu kêu cót két, các mép bị sờn và dây đai nằm không đều trong rãnh. Vấn đề không phải là vành đai. Vấn đề là ở rãnh. Góc rãnh lệch hai độ, đường kính rãnh thay đổi dọc theo chu vi và bề mặt hoàn thiện quá thô. Tình huống này là hậu quả trực tiếp của quá trình gia công không có khả năng đáp ứng dung sai cần thiết. Đối với người mua Ròng rọc đai, việc hiểu rõ quy trình gia công nào đảm bảo độ chính xác và tính nhất quán của rãnh là điều cần thiết để tránh những lỗi này.
Hướng dẫn này được viết dành cho các kỹ sư thu mua và người quản lý bảo trì, những người cần tìm nguồn Ròng rọc đai hoạt động đáng tin cậy. Chúng tôi sẽ giải thích các thông số rãnh quan trọng, quy trình gia công đạt được chúng, các phương pháp kiểm tra để xác minh chúng và các tiêu chí để đánh giá nhà cung cấp. Chúng tôi cũng sẽ cung cấp các thông số chi tiết về sản phẩm từ nhà máy của chúng tôi tại Công ty TNHH Cơ điện Chiết Giang Hawen. Cho dù bạn đang tìm nguồn cung ứng ròng rọc cho băng tải, bộ truyền động HVAC, máy nông nghiệp hay quạt công nghiệp, hướng dẫn này sẽ giúp bạn chỉ định chất lượng gia công phù hợp và chọn nhà cung cấp có thể cung cấp chất lượng đó.
Hiệu suất của ròng rọc đai phụ thuộc vào độ chính xác của rãnh của nó. Rãnh là rãnh dẫn hướng và giữ chặt đai. Nếu rãnh không chính xác, dây đai sẽ không ngồi đúng cách và bộ truyền động sẽ mất hiệu quả, tạo ra tiếng ồn và mòn sớm. Bốn thông số rãnh rất quan trọng: góc rãnh, đường kính rãnh, biên dạng rãnh và độ bóng bề mặt. Góc rãnh xác định cách đai nêm vào rãnh. Đối với ròng rọc đai chữ V, góc tiêu chuẩn là 34, 36 hoặc 38 độ, tùy thuộc vào đường kính ròng rọc. Chỉ cần sai số một độ cũng có thể làm giảm khả năng truyền lực của dây đai và gây mòn không đều. Đường kính rãnh xác định đường bước của đai, ảnh hưởng đến tỷ số tốc độ. Biên dạng rãnh bao gồm độ sâu rãnh và bán kính gốc. Bề mặt hoàn thiện ảnh hưởng đến ma sát và độ mòn của dây đai. Bảng dưới đây tóm tắt các thông số này và dung sai điển hình của chúng.
| tham số | Dung sai điển hình | Tác động đến hiệu suất |
| Góc rãnh | +/- 0,5 độ | Ảnh hưởng đến việc nêm đai và truyền lực |
| Đường kính rãnh | +/- 0,05mm | Ảnh hưởng đến tỷ lệ tốc độ và theo dõi vành đai |
| Hồ sơ rãnh (độ sâu, bán kính gốc) | +/- 0,1mm | Ảnh hưởng đến chỗ ngồi và độ mòn của dây đai |
| Bề mặt hoàn thiện (Ra) | 0,8 - 1,6 µm | Ảnh hưởng đến ma sát và tuổi thọ dây đai |
| Rãnh hết | +/- 0,05mm | Ảnh hưởng đến độ rung và theo dõi vành đai |
TạiCông ty TNHH Cơ điện Chiết Giang Hawen, nhà máy của chúng tôi sản xuất Ròng rọc đai với những dung sai này và chặt chẽ hơn. Chúng tôi hiểu rằng độ chính xác của rãnh là nền tảng của hiệu suất truyền động dây đai và chúng tôi đã đầu tư vào thiết bị gia công và kiểm tra cần thiết để đạt được điều đó. Đội ngũ kỹ thuật của chúng tôi có thể tư vấn về dung sai phù hợp cho ứng dụng cụ thể của bạn.
Biên dạng rãnh của ròng rọc đai được hình thành thông qua một chuỗi các quy trình gia công. Quá trình đầu tiên là quay, thiết lập hình dạng cơ bản của ròng rọc, bao gồm đường kính ngoài, lỗ khoan và chiều rộng mặt. Rãnh sau đó được cắt vào mặt ròng rọc. Đối với ròng rọc đai chữ V, rãnh thường được cắt bằng công cụ tạo hình hoặc công cụ tạo rãnh CNC phù hợp với góc và tiết diện yêu cầu. Độ chính xác của rãnh phụ thuộc vào độ cứng của máy, độ sắc nét của dụng cụ và độ chính xác của đường dẫn dao. Sau khi tạo rãnh, ròng rọc có thể được mài để cải thiện độ bóng bề mặt và độ chính xác về kích thước. Bảng dưới đây tóm tắt các quy trình gia công và vai trò của chúng đối với độ chính xác của rãnh.
| Quá trình | Chức năng | Đạt được dung sai điển hình | Thiết bị |
| Quay | Hình thức OD, lỗ khoan và mặt | +/- 0,05mm | máy tiện CNC |
| Rãnh | Cắt biên dạng rãnh | +/- 0,1 mm, +/- 0,5 độ | Máy tiện CNC với công cụ tạo rãnh |
| mài | Cải thiện độ hoàn thiện và độ chính xác | +/- 0,02 mm, Ra 0,8 µm | Máy mài hình trụ |
| Gỡ lỗi | Loại bỏ các cạnh sắc nét | không áp dụng | Thủ công hoặc tự động |
| Cân bằng | Sửa lỗi phân phối hàng loạt | G16 trở lên | Máy cân bằng động |
Tại nhà máy của chúng tôi, chúng tôi sử dụng máy tiện CNC với dụng cụ trực tiếp để tiện và tạo rãnh Ròng rọc đai trong một lần thiết lập. Điều này giúp loại bỏ lỗi có thể xảy ra khi lắp lại ròng rọc giữa các lần vận hành. Chúng tôi cũng sử dụng các công cụ tạo hình chính xác được mài theo hình dạng rãnh chính xác, đảm bảo rằng góc rãnh và bán kính gốc nhất quán giữa các bộ phận.
Mài là quá trình lấy một ròng rọc tốt và biến nó thành một ròng rọc chính xác. Trong khi tiện và tạo rãnh thiết lập hình dạng cơ bản, việc mài sẽ tinh chỉnh góc rãnh, đường kính rãnh và độ bóng bề mặt. Quá trình mài được thực hiện bằng cách sử dụng một bánh mài chính xác được mài theo biên dạng rãnh yêu cầu. Ròng rọc được gắn trên một trục gá chính xác và quay ngược lại với bánh mài. Quá trình mài loại bỏ một lượng nhỏ vật liệu, thường là 0,1 đến 0,3 mm và đạt được dung sai mà chỉ tiện đơn thuần khó đạt được. Bề mặt hoàn thiện sau khi mài thường là Ra 0,4 đến 0,8 µm, giúp giảm ma sát và mài mòn dây đai. Bảng dưới đây so sánh độ chính xác và độ hoàn thiện đạt được bằng cách tiện và mài.
| Quá trình | Dung sai góc rãnh | Dung sai đường kính rãnh | Bề mặt hoàn thiện (Ra) |
| Chỉ rẽ | +/- 0,5 độ | +/- 0,05mm | 1,6 - 3,2 µm |
| Tiện + Mài | +/- 0,1 độ | +/- 0,01 mm | 0,4 - 0,8 µm |
Tại Hawen, nhà máy của chúng tôi sử dụng máy mài hình trụ CNC có thước đo trong quá trình để mài các rãnh của Ròng rọc đai của chúng tôi. Hệ thống đo trong quá trình đo liên tục đường kính rãnh trong quá trình mài và tự động bù độ mòn của bánh xe. Điều này đảm bảo rằng mọi ròng rọc đều đáp ứng dung sai quy định, bất kể số lượng bộ phận trong quá trình sản xuất. Chúng tôi cũng mài mòn bánh mài đều đặn để duy trì biên dạng rãnh và ngăn ngừa cháy hoặc hư hỏng bề mặt.
Việc xác minh độ chính xác của rãnh trong quá trình sản xuất là điều cần thiết để đảm bảo rằng mọi Ròng rọc đai đều đáp ứng thông số kỹ thuật. Quá trình xác minh bao gồm kiểm tra trong quá trình và kiểm tra cuối cùng. Việc kiểm tra trong quá trình được thực hiện bởi người vận hành máy bằng cách sử dụng các dụng cụ cầm tay như thước đo rãnh, micromet và đồng hồ chỉ báo. Người vận hành kiểm tra góc rãnh, đường kính rãnh và độ lệch rãnh đều đặn trong quá trình sản xuất. Nếu phát hiện sai lệch, máy sẽ được điều chỉnh trước khi sản xuất thêm các bộ phận. Việc kiểm tra cuối cùng được thực hiện bởi bộ phận kiểm soát chất lượng bằng cách sử dụng thiết bị chính xác hơn, chẳng hạn như máy đo tọa độ (CMM) hoặc máy chiếu hồ sơ. CMM có thể đo góc rãnh, biên dạng rãnh và độ đảo rãnh với độ chính xác cao. Bảng dưới đây tóm tắt các phương pháp kiểm tra và ứng dụng của chúng.
| Phương pháp kiểm tra | Nó đo lường những gì | Sự chính xác | Khi sử dụng |
| Máy đo rãnh | Góc rãnh và biên dạng | +/- 0,5 độ | Đang xử lý |
| Micromet | Đường kính rãnh | +/- 0,01 mm | Đang xử lý |
| Chỉ báo quay số | Rãnh hết | +/- 0,01 mm | Đang xử lý |
| Máy chiếu hồ sơ | Hồ sơ rãnh | +/- 0,005 mm | Kiểm tra lần cuối |
| Máy đo tọa độ (CMM) | Tất cả các thông số rãnh | +/- 0,002 mm | Kiểm tra lần cuối |
Tại nhà máy của chúng tôi, chúng tôi sử dụng kết hợp kiểm tra trong quá trình và kiểm tra cuối cùng để xác minh độ chính xác rãnh của Ròng rọc đai. Người vận hành của chúng tôi được đào tạo để sử dụng thước đo rãnh và micromet để kiểm tra góc và đường kính rãnh cứ sau 10 bộ phận. Bộ phận kiểm soát chất lượng của chúng tôi sử dụng CMM để xác minh biên dạng rãnh và độ đảo trên cơ sở lấy mẫu. Chúng tôi lưu giữ hồ sơ kiểm tra chi tiết cho từng lô sản xuất, cung cấp khả năng truy xuất nguồn gốc đầy đủ cho khách hàng.
Đánh giá nhà cung cấp Ròng rọc đai về chất lượng gia công đòi hỏi phải tập trung vào thiết bị, dụng cụ, kiểm soát quy trình, kiểm tra và kinh nghiệm. Nhà cung cấp phải có thiết bị tiện, tạo rãnh và mài ròng rọc với dung sai yêu cầu. Điều này bao gồm máy tiện CNC, máy mài CNC và dụng cụ chính xác. Nhà cung cấp phải có hệ thống kiểm soát quy trình để đảm bảo chất lượng đồng nhất từ bộ phận này sang bộ phận khác. Điều này bao gồm quản lý công cụ, quản lý chất làm mát và bảo trì máy. Nhà cung cấp phải có hệ thống kiểm tra để xác minh độ chính xác của rãnh trên mỗi lô sản xuất. Điều này bao gồm các máy đo đã được hiệu chuẩn, CMM và các thanh tra viên được đào tạo. Và nhà cung cấp phải có kinh nghiệm sản xuất Ròng rọc đai cho các ứng dụng tương tự. Bảng dưới đây tóm tắt các tiêu chí đánh giá này.
| Tiêu chí đánh giá | Những gì cần tìm | Tại sao nó quan trọng |
| Thiết bị gia công | Máy tiện CNC, máy mài CNC, dụng cụ trực tiếp | Đảm bảo khả năng giữ dung sai |
| Dụng cụ | Dụng cụ tạo hình chính xác, bánh mài mài mòn | Đảm bảo độ chính xác của biên dạng rãnh |
| Kiểm soát quá trình | Quản lý công cụ, quản lý chất làm mát, bảo trì | Đảm bảo tính nhất quán từ bộ phận này sang bộ phận khác |
| Hệ thống kiểm tra | Đồng hồ đo đã hiệu chuẩn, CMM, thanh tra viên được đào tạo | Xác minh độ chính xác của rãnh trên mỗi lô |
| Kinh nghiệm | Theo dõi hồ sơ trong các ứng dụng tương tự | Thể hiện khả năng và độ tin cậy |
Tại Hawen, nhà máy của chúng tôi đã sản xuất Ròng rọc đai trong hơn một thập kỷ. Chúng tôi đã đầu tư vào thiết bị gia công và mài CNC tiên tiến, đồng thời chúng tôi duy trì hệ thống kiểm soát chất lượng toàn diện. Đội ngũ kỹ thuật của chúng tôi sẵn sàng hỗ trợ về đặc điểm kỹ thuật và kỹ thuật ứng dụng. Chúng tôi mời bạn đánh giá chúng tôi theo các tiêu chí này và coi chúng tôi là đối tác của bạn về Ròng rọc đai.
Bảng sau đây cung cấp các thông số sản phẩm chính cho Ròng rọc đai của chúng tôi. Những ròng rọc này được thiết kế cho băng tải, bộ truyền động HVAC, máy móc nông nghiệp và quạt công nghiệp. Nhà máy của chúng tôi cũng có thể sản xuất ròng rọc tùy chỉnh để đáp ứng các yêu cầu cụ thể.
| tham số | Phạm vi đặc điểm kỹ thuật | Ghi chú |
| Đường kính ngoài | 50 - 1.200 mm | Kích thước tùy chỉnh có sẵn |
| Hồ sơ rãnh | Đai chữ V, đai thời gian, đai dẹt | Hồ sơ tùy chỉnh có sẵn |
| Số rãnh | 1 - 12 | Cấu hình tùy chỉnh có sẵn |
| Dung sai góc rãnh | +/- 0,5 độ (xoay), +/- 0,1 độ (mặt đất) | Được lựa chọn dựa trên ứng dụng |
| Dung sai đường kính rãnh | +/- 0,05 mm (xoay), +/- 0,01 mm (mặt đất) | Được lựa chọn dựa trên ứng dụng |
| Hoàn thiện bề mặt | Ra 0,8 - 1,6 µm (mặt đất) | Giảm độ mòn của đai |
| Vật liệu | Gang, thép, nhôm | Lựa chọn cho sức mạnh và trọng lượng |
| Cân bằng | G16 trở lên | Giảm độ rung |
| MOQ | 10 miếng | Có thể thương lượng cho các đơn đặt hàng lớn |
| Thời gian dẫn | 2 - 4 tuần | Phụ thuộc vào số lượng và tùy biến |
Tại nhà máy của chúng tôi, chúng tôi sản xuất Ròng rọc đai để đáp ứng các thông số kỹ thuật này và hơn thế nữa. Chúng tôi có thể tùy chỉnh đường kính, biên dạng rãnh, số lượng rãnh, vật liệu và dung sai để phù hợp với yêu cầu cụ thể của bạn. Hệ thống kiểm soát chất lượng của chúng tôi bao gồm kiểm tra nguyên liệu thô, kiểm tra trong quá trình và kiểm tra lần cuối trước khi vận chuyển. Mục tiêu của chúng tôi là cung cấp cho khách hàng những Ròng rọc đai chất lượng cao đáp ứng yêu cầu về hiệu suất của họ.
Câu hỏi 1: Thông số rãnh quan trọng nhất đối với hiệu suất của ròng rọc đai là gì?
Trả lời: Thông số rãnh quan trọng nhất là góc rãnh. Góc rãnh xác định cách đai nêm vào rãnh và mức năng lượng mà bộ truyền động có thể truyền tải. Chỉ cần sai số một độ cũng có thể làm giảm khả năng truyền lực của dây đai và gây mòn không đều. Vì lý do này, góc rãnh phải được chỉ định với dung sai +/- 0,5 độ hoặc chặt hơn, tùy thuộc vào ứng dụng.
Câu hỏi 2: Tại sao cần phải mài nếu ròng rọc đã quay rồi?
Trả lời: Việc mài là cần thiết để đạt được độ chính xác cao nhất của rãnh và độ bóng bề mặt. Tiện có thể đạt được dung sai góc rãnh +/- 0,5 độ và độ hoàn thiện bề mặt Ra 1,6-3,2 µm. Quá trình mài có thể đạt được dung sai góc rãnh +/- 0,1 độ và độ hoàn thiện bề mặt Ra 0,4-0,8 µm. Độ chính xác và độ hoàn thiện được cải thiện giúp giảm độ mòn, độ rung và tiếng ồn của dây đai, đồng thời cải thiện hiệu suất truyền lực.
Câu hỏi 3: Làm cách nào để xác minh độ chính xác rãnh của ròng rọc tôi đã nhận được?
Trả lời: Bạn có thể xác minh độ chính xác của rãnh bằng thước đo rãnh, micromet và đồng hồ so. Máy đo rãnh kiểm tra góc rãnh và biên dạng. Micromet kiểm tra đường kính rãnh. Chỉ báo quay số kiểm tra độ đảo của rãnh. Đối với các ứng dụng quan trọng, bạn có thể gửi mẫu đến phòng thí nghiệm đo lường để kiểm tra CMM. Tại Chiết Giang Hawen Electromechanical Co., Ltd., chúng tôi cung cấp báo cáo kiểm tra với mỗi lô hàng.
Câu hỏi 4: Ròng rọc bị mòn có thể gia công lại để khôi phục độ chính xác của rãnh không?
Trả lời: Trong một số trường hợp, ròng rọc bị mòn có thể được gia công lại để khôi phục độ chính xác của rãnh. Quá trình này bao gồm việc loại bỏ một lượng nhỏ vật liệu khỏi rãnh để khôi phục lại góc và hình dạng chính xác. Tuy nhiên, điều này làm giảm đường kính rãnh, có thể ảnh hưởng đến tỷ số tốc độ. Việc gia công lại chỉ khả thi nếu ròng rọc có đủ vật liệu và nếu đường kính giảm được chấp nhận cho ứng dụng. Đội ngũ kỹ thuật của chúng tôi có thể tư vấn về việc liệu gia công lại có phải là một lựa chọn khả thi hay không.
Câu hỏi 5: Thời gian sản xuất điển hình cho ròng rọc đai tùy chỉnh là bao lâu?
Trả lời: Thời gian thực hiện điển hình cho Ròng rọc đai tùy chỉnh là từ 2 đến 4 tuần sau khi bản vẽ được phê duyệt. Thời gian thực hiện phụ thuộc vào độ phức tạp của biên dạng rãnh, vật liệu và số lượng đặt hàng. Đối với những đơn hàng lớn hoặc hồ sơ phức tạp, thời gian thực hiện có thể lâu hơn. Tại nhà máy của chúng tôi, chúng tôi hợp tác chặt chẽ với khách hàng để đáp ứng yêu cầu giao hàng của họ.
Độ chính xác và nhất quán của rãnh là nền tảng của hiệu suất Ròng rọc đai. Các quy trình gia công được sử dụng để tạo rãnh—tiện, tạo rãnh và mài—xác định xem ròng rọc sẽ truyền lực đáng tin cậy hay gây mòn dây đai, tiếng ồn và độ rung. Đối với người mua, hiểu rõ các quy trình này là điều cần thiết để xác định mức chất lượng phù hợp và đánh giá nhà cung cấp. Tại Chiết Giang Hawen Electromechanical Co., Ltd., nhà máy của chúng tôi có thiết bị, dụng cụ và kinh nghiệm để sản xuất Ròng rọc đai đáp ứng được dung sai rãnh khắt khe nhất. Chúng tôi sử dụng gia công CNC và mài chính xác để đạt được dung sai góc rãnh +/- 0,1 độ và độ hoàn thiện bề mặt Ra 0,8 µm hoặc cao hơn.
Cho dù bạn đang tìm nguồn cung ứng ròng rọc cho băng tải, bộ truyền động HVAC, máy móc nông nghiệp hay quạt công nghiệp, chúng tôi mời bạn liên hệ với chúng tôi để thảo luận về yêu cầu của bạn. Chúng tôi có thể cung cấp mẫu, dữ liệu kỹ thuật và giải pháp tùy chỉnh. Cam kết của chúng tôi về chất lượng và sự hài lòng của khách hàng đã giúp chúng tôi trở thành đối tác đáng tin cậy của các doanh nghiệp trên toàn thế giới.
Liên hệ với Công ty TNHH Cơ điện Chiết Giang Hawen ngay hôm nayđể thảo luận về các yêu cầu về Ròng rọc đai của bạn và khám phá khả năng gia công của chúng tôi có thể đáp ứng các thông số kỹ thuật về độ chính xác rãnh của bạn như thế nào.
Địa chỉ:Số 809 đường Jinniu, thị trấn Bihu, huyện Liandu, thành phố Lishui, tỉnh Chiết Giang Trung Quốc
Bản quyền © 2026 Công ty TNHH Cơ điện Chiết Giang Hawen. Mọi quyền được bảo lưu. Links| Sitemap| RSS| XML| Chính sách bảo mật